ภาษา

 +86-15268315011

 ภาษาอังกฤษ
 中文简体
 สเปน
 รัสเซีย
อุณหภูมิการประมวลผล SEPS: ทำไม 180-230°C จึงใช้ได้กับเรซินสไตรีน-อีพี-สไตรีน
SEPS ย่อมาจากสไตรีน-เอทิลีน-โพรพิลีน-สไตรีน ซึ่งอยู่ที่ปลายประสิทธิภาพสูงของตระกูลโคโพลีเมอร์บล็อกสไตรีนิก และมีพฤติกรรมค่อนข้างแตกต่างในถังบรรจุจากญาติที่ไม่อิ่มตัว ลองถามใครก็ตามที่วิ่งทุกวัน คุณจะได้ยินตัวเลขเดิมซ้ำๆ: รักษาอุณหภูมิที่ละลายไว้ระหว่าง 180 ถึง 230°C วงดนตรีนั้นไม่ใช่กฎทั่วไปที่คัดลอกมาจากคู่มือเล่มเก่า มันมาจากการที่มิดบล็อคอิ่มตัวนั้นอ่อนตัวลง วิธีที่โพลีสไตรีนเอ็นด์บล็อคปล่อยการยึดเกาะ และปริมาณความร้อนที่พอลิเมอร์มีก่อนการย่อยสลายจะเริ่มขึ้น
คู่มือนี้จะอธิบายเหตุผลเบื้องหลังหน้าต่าง สิ่งที่เกิดขึ้นทั้งสองด้านของหน้าต่าง และวิธีการเปลี่ยนอุณหภูมิ 180-230°C ให้กลายเป็นการตั้งค่าในทางปฏิบัติสำหรับการอัดขึ้นรูป การฉีดขึ้นรูป และฟิล์มหรือสายการผลิตเป่าขึ้นรูป
ทำความเข้าใจกับโพลีเมอร์เบื้องหลังตัวเลข
SEPS เริ่มต้นชีวิตด้วยโคโพลีเมอร์บล็อกสไตรีน-ไอโซพรีน-สไตรีน การเติมไฮโดรเจนจะทำให้ไอโซพรีนมิดบล็อคอิ่มตัว และเปลี่ยนเป็นส่วนของยางเอทิลีน-โพรพิลีน โดยขจัดพันธะคู่คาร์บอน-คาร์บอนเกือบทั้งหมด ซึ่งทำให้ SIS เสี่ยงต่อความร้อน ออกซิเจน และแสงอัลตราไวโอเลต สิ่งที่เหลืออยู่คือวัสดุสองเฟส: โดเมนโพลีสไตรีนแข็งที่ทำหน้าที่เป็นตัวเชื่อมขวางทางกายภาพ และบล็อกกลางที่เป็นยางอ่อนที่ให้ความยืดหยุ่น
โครงสร้างนั้นอธิบายอุณหภูมิในการประมวลผล ที่อุณหภูมิประมาณ 100°C ใต้การเปลี่ยนสถานะคล้ายแก้วของโดเมนโพลีสไตรีน โพลีเมอร์จะมีพฤติกรรมเหมือนยางเชื่อมขวาง ซึ่งจะนิ่มลงแต่ไม่ไหล การไหลหลอมเหลวของแท้นั้นต้องการพลังงานความร้อนเพียงพอที่จะคลายโดเมนโพลีสไตรีนที่สั่งไว้ และในเกรดเชิงพาณิชย์โดยทั่วไปจะมีอุณหภูมิใกล้ 170-180°C นอกเหนือจากนี้ ความหนืดจะลดลงอย่างต่อเนื่อง ซึ่งเป็นเหตุผลว่าทำไมอุณหภูมิถึง 180°C ถึงพื้นใช้งานจริง และ 230°C ถึงเพดานที่เหมาะสม
เหตุใดอุณหภูมิ 180°C ถึง 230°C จึงกลายเป็นหน้าต่างที่ใช้งานได้จริง
ใช้งาน SEPS ที่อุณหภูมิต่ำกว่า 180°C และจะพลาดอาการต่างๆ เหล่านี้ได้ยาก: เจลที่ยังไม่ละลาย พื้นผิวที่หยาบและหมองคล้ำ แรงบิดของสกรูสูง แรงดันหลอมเหลวลอย และรอยเชื่อมที่อ่อนแอในชิ้นส่วนที่ขึ้นรูป โพลีเมอร์เป็นเพียงของเหลวไม่เพียงพอที่จะเติมแม่พิมพ์หรือโพรงให้เท่าๆ กัน และไม่มีแรงกดดันพิเศษใดๆ ที่จะชดเชยการหลอมละลายที่ผ่อนคลายไม่เต็มที่
ที่อีกด้านหนึ่งของช่วง การผลักดันอุณหภูมิเกิน 230°C จะเริ่มมีราคาสูงกว่าที่เพิ่มขึ้น การย่อยสลายด้วยความร้อนจะเร่งตัวขึ้น เจลและจุดสีดำปรากฏขึ้น สีต่างๆ ลอยไปทางสีเหลือง และอาจมีกลิ่นไหม้จางๆ เกิดขึ้น ซึ่งเป็นสัญญาณที่ชัดเจนว่าอุณหภูมิและเวลาที่อยู่อาศัยนั้นส่งผลเสียต่อคุณ บล็อคกลางที่อิ่มตัวนั้นให้อภัยได้มากกว่าพันธะคู่ใน SIS มาก แต่ก็ไม่ได้ป้องกันไว้
ระหว่างขีดจำกัดเหล่านั้น อุณหภูมิ 190-215°C จะเป็นจุดที่เส้นส่วนใหญ่อยู่นิ่ง มีความร้อนเพียงพอสำหรับการหลอมเหลวสม่ำเสมอและความดันคงที่ แต่ยังเย็นพอที่จะรักษาความแข็งแรงของการหลอมที่ต้องอาศัยการอัดขึ้นรูปและการเป่าขึ้นรูป
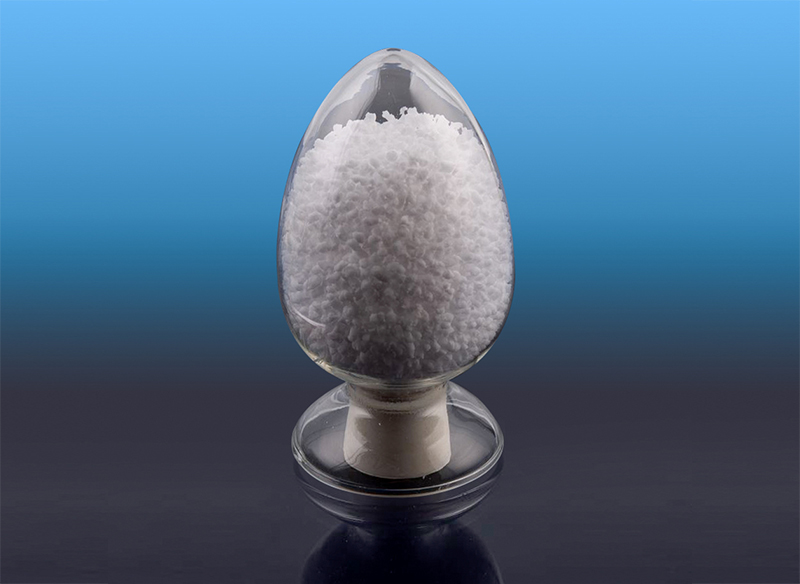
 โคพอลิเมอร์บล็อกไฮโดรเจนสไตรีน-ไอโซพรีน (SEP(S)) ซีรีส์ Zhongli SEP คือโคโพลีเมอร์บล็อก (สไตรีน-เอทิลีน/โพรพิลีน) ที่สังเคราะห์ด้วยสไตรีนและไอโซพรีนเป็นโมโนเมอร์ สามารถแบ่งออกเป็นประเภทเชิงเส้นและแบบดาวได้... ดูผลิตภัณฑ์ →
เกิดอะไรขึ้นในแต่ละช่วงอุณหภูมิ
การรักษาอุณหภูมิ 180-230°C เนื่องจากตัวเลขคงที่ตัวเดียวพลาดจุดไป ความหนืด ความแข็งแรงของการหลอมเหลว และคุณภาพพื้นผิว ล้วนเปลี่ยนแปลงอย่างวัดผลได้ตลอดช่วงนั้น และกระบวนการที่คุณดำเนินการควรตัดสินใจว่าคุณจะนั่งตรงไหนภายในช่วงนั้น
| อุณหภูมิละลาย | พฤติกรรมละลาย | กระบวนการที่เหมาะสมที่สุด |
|---|---|---|
| 180-190°C | ความหนืดสูงสุด ละลายแรงที่สุด | การอัดขึ้นรูปโปรไฟล์ การเป่าขึ้นรูป แผ่น |
| 190-205°ซ | การไหลที่สมดุลและความแข็งแรงของการหลอมละลาย | การผสม, ฟิล์มหล่อ, กาวร้อนละลาย |
| 205-230°ซ | ความหนืดต่ำสุด เติมได้เร็วที่สุด | การฉีดขึ้นรูป ชิ้นส่วนผนังบาง ไลน์ความเร็วสูง |
ตารางเป็นแผนที่เริ่มต้นแทนที่จะเป็นใบสั่งยา ปริมาณการบด การยืดตัวของน้ำมัน และน้ำหนักโมเลกุล ล้วนจะปรับให้เหมาะสมที่สุด โดยมักจะเพิ่มขึ้น 5 ถึง 10 องศาในทิศทางใดทิศทางหนึ่ง
การแปลหน้าต่างเป็นการตั้งค่าเครื่อง
การอัดขึ้นรูป
บนแนวสกรูเดี่ยว โปรไฟล์ทั่วไปจะอยู่ที่ 150-170°C ที่ฟีด 180-200°C ตลอดโซนการบีบอัด และ 190-215°C ที่โซนสูบจ่ายและดาย รักษาแม่พิมพ์ให้เย็นกว่าโซนกระบอกสุดท้ายเล็กน้อยเมื่อพื้นผิวมีความสำคัญ และไว้วางใจการอ่านค่าแรงดันหลอมเหลวมากกว่าค่าที่ตั้งไว้บนแผงควบคุม
การฉีดขึ้นรูป
โดยปกติบาร์เรลจะทำงานที่ 200-230°C โดยหัวฉีดจะอยู่ที่ 205-225°C และแม่พิมพ์จะมีอุณหภูมิระหว่าง 20 ถึง 50°C ผนังบางและเส้นทางการไหลยาวทำให้เป็นจุดสูงสุดของช่วง ส่วนที่หนาจะเสิร์ฟได้ดีกว่าที่อุณหภูมิ 205-215°C ซึ่งแรงเฉือนที่ต่ำกว่าจะควบคุมความเค้นภายในและการหดตัวได้
เป่าขึ้นรูปและฟิล์ม
เส้นพาริสันและเส้นฟิล์มชอบอุณหภูมิ 185-205°C ความแข็งแกร่งของหลอมละลายมีความสำคัญมากกว่าการไหลที่นี่ และการที่อุณหภูมิสูงกว่า 210°C มักจะซื้อปริมาณงานที่รวดเร็วขึ้น โดยสูญเสียเสถียรภาพของฟองสบู่และการขาดทุนสะสม
การอ่านรีโอโลยีเพื่อยืนยันหน้าต่าง
SEPS มีแรงเฉือนบางมาก ซึ่งหมายความว่าความหนืดที่วัดได้ในการทดสอบเส้นเลือดฝอยแรงเฉือนต่ำจะแตกต่างจากประสบการณ์จริงของสกรูอย่างมาก แนวทางปฏิบัติคือการเพิ่มอุณหภูมิเป็นขั้นละ 5°C และบันทึกแรงดันหลอมเหลวที่เอาท์พุตคงที่ ในช่วงต้นหน้าต่าง ความกดดันจะลดลงอย่างรวดเร็วในแต่ละขั้นตอน เมื่อการลดลงลดลงเหลือไม่กี่เปอร์เซ็นต์ ความร้อนที่เพิ่มขึ้นจะซื้อได้น้อยมาก และทำให้ค่าความปลอดภัยลดลงเท่านั้น การบวมตัวของแม่พิมพ์และการเริ่มของการแตกหักของโลหะหลอมบอกเล่าเรื่องราวเดียวกัน: พวกมันหดตัวเมื่อของเหลวละลายคลายตัว จากนั้นหยุดการปรับปรุงเมื่อคุณผ่านส่วนที่เป็นประโยชน์ของเส้นโค้งไปแล้ว
SEPS เปรียบเทียบกับ SBS และ SEBS อย่างไร
เกรดทั้งสามเกรดใช้บล็อคปลายโพลีสไตรีนร่วมกัน ดังนั้นความแตกต่างจึงมาจากมิดบล็อค ออกไปในวงกว้าง โคโพลีเมอร์บล็อกเติมไฮโดรเจน ช่วง ตรรกะการประมวลผลเดียวกันจะใช้กับหมายเลขที่แนบมาต่างกัน
- SBS ไม่อิ่มตัวและผ่านกระบวนการได้เย็นกว่ามาก โดยทั่วไปจะมีอุณหภูมิ 150-200°C แต่พันธะคู่จะจำกัดความเสถียรทางความร้อนและรังสียูวี
- SEBS มีมิดบล็อคเอทิลีน-บิวทิลีนอิ่มตัว และทำงานได้อย่างสบายที่อุณหภูมิประมาณ 190 ถึง 240°C
- SEPS ใช้มิดบล็อกเอทิลีน-โพรพิลีนอิ่มตัวและอยู่ที่ 180-230°C ช่วยให้ดูดซับน้ำมันได้ดีกว่า ความหนาแน่นต่ำกว่า และความใสสูงกว่า SEBS ในสูตรอ่อนหลายสูตร
ในทางปฏิบัติ ตัวเลือกมักจะขึ้นอยู่กับคุณสมบัติที่เสร็จแล้วมากกว่าอุณหภูมิ เนื่องจาก SEPS มีแนวโน้มที่จะชนะในส่วนที่การเติมน้ำมัน ความโปร่งใส หรือสัมผัสที่นุ่มนวลมีความสำคัญมากที่สุด
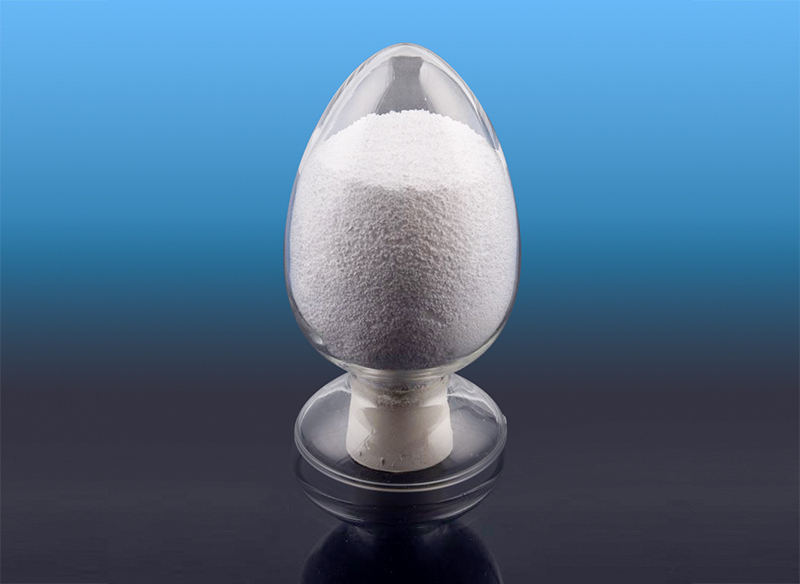
 โคพอลิเมอร์บล็อกไฮโดรเจนสไตรีน - บิวทาไดอีน (SEBS) โคโพลีเมอร์บล็อกสไตรีนบิวทาไดอีนเติมไฮโดรเจนจงลี่เป็นเทอร์โมพลาสติกอีลาสโตเมอร์ที่เตรียมโดยการเติมไฮโดรเจนโดยใช้ Zhongli SBS มีคุณสมบัติที่ดีเยี่ยมเช่น... ดูผลิตภัณฑ์ →
ปัญหาทั่วไปและการแก้ไขอุณหภูมิที่ได้ผล
- พื้นผิวที่หยาบ ไม่ละลาย หรือเป็นเจลที่มองเห็นได้ — เพิ่มอุณหภูมิของถังสองโซนสุดท้ายขึ้น 5-10°C และตรวจสอบว่าช่องป้อนอาหารไม่เชื่อมติดกัน
- สีเหลืองหรือกลิ่นไหม้จางๆ — อุณหภูมิลดลง 10°C ลดระยะเวลาการพักตัว และยืนยันว่าสกรูไม่ชนกับวาล์วที่ปิดอยู่
- จุดดำหรือจุดที่เสื่อมโทรม – ล้างให้สะอาด สิ่งเหล่านี้มักจะชี้ไปที่วัสดุเก่าที่อยู่ในโซนตายแทนที่จะเป็นจุดกำหนดปัจจุบัน
- เส้นเชื่อมที่อ่อนแอหรือช็อตสั้น — ยกหัวฉีดและโซนด้านหน้าขึ้น 5°C ก่อนที่จะสัมผัสแรงดันหรือความเร็วของการฉีด
- การบวมของแม่พิมพ์มากเกินไปหรือค่าพาริสันที่ไม่เสถียร — ลดอุณหภูมิหลอมเหลวลงเล็กน้อย และตรวจสอบการดึงออกและการทำความเย็นอีกครั้ง
กฎการปฏิบัติสำหรับการประมวลผล SEPS ที่เสถียร
- เริ่มต้นที่อุณหภูมิใกล้ 195-200°C และปรับทีละ 5°C บันทึกทุกการเปลี่ยนแปลงตามแรงดันหลอมละลายและคุณภาพพื้นผิว
- รักษาเวลาพำนักให้สั้น ของร้อนที่ละลายในถังเบียร์นั้นแย่กว่าของที่เย็นกว่าที่ยังคงเคลื่อนไหวอยู่ตลอดเวลา
- ทำให้เรซินแห้งเมื่อเก็บไว้ในที่มีความชื้น โดยเฉพาะสำหรับงานฟิล์มและกาว
- ล้างระหว่างเกรดด้วยโพลีโอเลฟินหรือสารประกอบกำจัดเชิงพาณิชย์ แทนที่จะอาศัยชุดถัดไปในการทำความสะอาดสายการผลิต
- บันทึกการตั้งค่าที่ใช้ได้ เช่น เกรด ความชื้น อัตราส่วนการบด และความเร็วของสกรู เพื่อให้การทำงานครั้งถัดไปเริ่มต้นจากจุดที่ทราบ
การเลือกเกรดและการสนับสนุนทางเทคนิค
น้ำหนักโมเลกุล ปริมาณสไตรีน และส่วนขยายของน้ำมัน ล้วนเคลื่อนไหวได้อย่างเหมาะสม ดังนั้นหน้าต่างอุณหภูมิ 180-230°C เดียวกันจึงให้ความรู้สึกกว้างสำหรับเกรดหนึ่งและแน่นในอีกเกรดหนึ่ง โดยทั่วไปเกรดน้ำหนักโมเลกุลที่สูงกว่าต้องการให้ช่วงครึ่งบนของการไหลในขณะที่คงช่วงครึ่งล่างไว้สำหรับความแข็งแรงในการหลอมเหลว เกรดที่ขยายน้ำมันจะไหลเร็วขึ้นและทนทานต่อส่วนปลายตัวทำความเย็น ในกรณีที่มีการใช้ SEPS การปรับเปลี่ยนพลาสติก อุณหภูมิการผสมยังต้องคำนึงถึงตัวพาโพลิโอเลฟินด้วย ซึ่งโดยปกติจะดึงค่าที่ตั้งไว้ในทางปฏิบัติไปที่ 200-215°C
ความสอดคล้องคือสิ่งที่ทำให้หน้าต่างนั้นมีเสถียรภาพจากมากไปมาก เทคโนโลยีวัสดุสังเคราะห์ Zhejiang Zhongli ดำเนินการ SEPS และการผลิตโคโพลีเมอร์บล็อกเติมไฮโดรเจนบนระบบควบคุม Yokogawa DCS โดยมีขั้นตอนการตรวจสอบแปดขั้นตอนระหว่างการรับวัตถุดิบและการจัดส่ง ดังนั้นน้ำหนักโมเลกุลและโครงสร้างบล็อกจึงอยู่ภายในขอบเขตการออกแบบซึ่งเป็นการตั้งค่าอุณหภูมิของคุณ
รักษาอุณหภูมิที่หลอมละลายให้อยู่ระหว่าง 180 ถึง 230°C โดยอยู่ใกล้ตรงกลางของแถบนั้น เว้นแต่ว่ากระบวนการเฉพาะจะเรียกร้องเป็นอย่างอื่น และปล่อยให้แรงดันหลอมและคุณภาพพื้นผิวบอกคุณว่าการตั้งค่านั้นถูกต้องหรือไม่ หน้าต่างกว้างพอที่จะทำงานได้อย่างสะดวกสบาย เคล็ดลับคือการรู้ว่าเกรดและสายงานของคุณอยู่ข้างใน